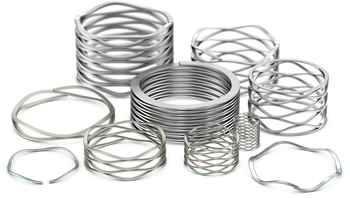
Vorstellung der Federkonstruktion
Verschaffen Sie sich ein grundlegendes Verständnis über die Wellenfeder-Konstruktion, deren Leistungsmerkmale sowie konstruktive Aspekte wie Last und Federweg, Betriebsspannung, Ermüdungslebensdauer und Federrate. Diese einführende Ressource bietet die Grundlage zur Bewertung von Wellenfederlösungen und verweist auf detailliertere Konstruktionsmethodiken, Berechnungen und Anwendungsrichtlinien basierend auf spezifischen technischen Anforderungen.
Standardfedern vs. kundenspezifische Federlösungen
Ob Ihre Anwendung eine Standardkomponente oder eine kundenspezifisch konstruierte Lösung erfordert, Smalley hilft Ihnen gerne weiter. Einer unserer Ingenieure kann Ihnen bei der Auswahl aus über 4000 Standardteilen helfen, die in Kohlenstoff- und Edelstahl erhältlich sind. Für einzigartige Anforderungen bietet die Kantenwicklungs-Fertigung von Smalley maximale Flexibilität und Qualität. Ob Ihre Konstruktion eine Feder oder eine Million benötigt – ziehen Sie Smalley für Ihre speziellen Federanforderungen in Betracht.
Festlegung der Federanforderungen
Obwohl Wellenfeder-Anwendungen extrem vielfältig sind, gibt es eine Reihe von Grundregeln für die Definition von Federanforderungen. Eigenschaften wie Einbauraum, Federabmessungen und Werkstoff sind allesamt relevante Parameter, die die Federanforderungen definieren. Diese Anforderungen werden verwendet, um eine Lager-/Standardfeder auszuwählen oder eine Sonderfeder zu konstruieren, die den Spezifikationen entspricht.
Konstruktionshinweise für Wellenfedern
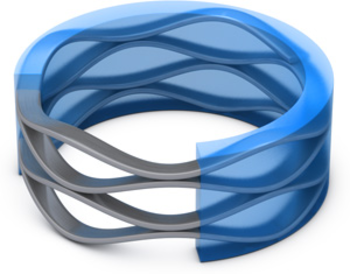
Der Einbauraum besteht üblicherweise aus einer Bohrung, in der die Feder arbeitet, und/oder einer Welle, die die Feder freigängig umschließt. Die Feder bleibt durch Zentrierung in der Bohrung oder auf der Welle positioniert. Der Abstand zwischen den Auflageflächen definiert den axialen Arbeitsraum oder die Arbeitshöhe der Feder.
Der Materialquerschnitt spielt eine wichtige Rolle bei der Auslegung von Wellenfedern. Wirtschaftliche Werkstoffe, wie beispielsweise Kohlenstoffstahl, werden bei der Herstellung von Smalley Standardteilen verwendet. Darüber hinaus werden viele andere Werkstoffquerschnitte häufig bei Sonderkonstruktionen in der Federherstellung eingesetzt. Die Konstruktionsabteilung von Smalley kann Sie bei der Auswahl einer wirtschaftlichen Legierung und eines wirtschaftlichen Querschnitts unterstützen.
Bei Wellenfedern mit überlappenden Enden und mehrlagigen Spirawave-Federn muss die radiale Drahtbreite ausreichend sein, um eine Ausrichtungsfehler zwischen benachbarten Lagen zu verhindern. Bei Federn mit schmaler radialer Drahtbreite kann es während der Handhabung oder des Betriebs zu radialen Ausrichtungsfehlern kommen, wenn die Feder nicht umschlossen oder eng geführt wird.
Zu den Lösungen für dieses Problem gehören die Dimensionierung der Feder für eine enge Führung am Innendurchmesser (I.D.) und/oder Außendurchmesser (O.D.) oder die Auslegung der Feder als einlagige Feder mit Spalt (Gap Type).
Für Federn, die auf einer Welle geführt werden, kann der Innendurchmesser so toleriert werden, dass ein Mindestspiel zur Welle gewährleistet ist. Da sich Wellenfedern während der Kompression ausdehnen, ist eine Interferenz mit der Welle generell unbedenklich.
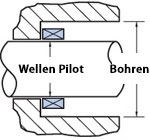
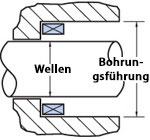
Bei Federn, die sich in der Bohrung zentrieren, sollten die Bohrungs- und Wellendurchmesser in den Federspezifikationen enthalten sein. Der tatsächliche Federdurchmesser wird dann zum Zeitpunkt der Herstellung so ausgelegt, dass eine optimale Passform gewährleistet und ein Klemmen aufgrund von Ausdehnung verhindert wird.
Bei Federn mit Spalt und Überlappung kann der Außendurchmesser spezifiziert werden, da ein Klemmen kein Problem darstellt. Der Außendurchmesser kann so toleriert werden, dass er ein Mindestspiel in der Bohrung oder einen Festsitz in der Bohrung bietet, wie es auch bei den Smalley Lager-Vorspannfedern der Fall ist.
Die Lastanforderung ist durch die Höhe der Axialkraft definiert, die die Feder erzeugen muss, wenn sie auf ihrer Arbeitshöhe eingebaut ist. Einige Anwendungen erfordern mehrere Arbeitshöhen, bei denen Lasten bei 2 oder mehr Betriebshöhen kritisch sind und bei der Auslegung berücksichtigt werden müssen. Häufig sind Mindest- und/oder Maximalkräfte zufriedenstellende Lösungen, insbesondere dort, wo Toleranzverkettungen in der Anwendung inhärent sind.
Hohe Temperaturen, dynamische Belastung (Ermüdung), korrosive Medien oder andere ungewöhnliche Betriebsbedingungen müssen bei Federanwendungen berücksichtigt werden. Lösungen für verschiedene Umgebungsbedingungen erfordern typischerweise die Auswahl des optimalen Rohmaterials und der optimalen Betriebsspannung.
Berechnung der Federleistung
Das Zusammendrücken einer Wellenfeder erzeugt Biegespannungen, die denen eines einfachen Balkens unter Biegung ähneln. Diese Druck- und Zugspannungen begrenzen das Maß, um das eine Feder komprimiert werden kann, bevor sie sich plastisch verformt oder sich „setzt“. Obwohl das Setzen der Feder manchmal nicht akzeptabel ist, führen Last- und Federweganforderungen oft dazu, dass die Konstruktion ein gewisses Setzen oder eine „Relaxation“ im Laufe der Zeit zulassen muss.
Statische Anwendungen: Smalley nutzt die in unseren Tabellen für Standardfedern angegebene Mindestzugfestigkeit zur Annäherung an die Streckgrenze, da der in Smalley-Produkten verwendete gehärtete Flachdraht nur eine minimale Dehnung aufweist. Bei der Auslegung von Federn für statische Anwendungen empfehlen wir, dass die berechnete Betriebsspannung nicht mehr als 100 % der Mindestzugfestigkeit beträgt. Je nach Anwendung kann die Betriebsspannung jedoch unter Berücksichtigung der Streckgrenze die Mindestzugfestigkeit überschreiten. Typische zu berücksichtigende Faktoren sind bleibende Verformung, Relaxation, Lastverlust und/oder Verlust der freien Höhe.
Dynamische Anwendungen: Bei der Auslegung von Wellenfedern für dynamische Anwendungen empfiehlt Smalley, dass die berechnete Betriebsspannung 80 % der Mindestzugfestigkeit nicht überschreitet.
Eine Erhöhung der Tragfähigkeit und/oder der Ermüdungslebensdauer kann durch das Komprimieren einer Feder über ihre elastische Streckgrenze hinaus oder durch „Vorsetzen“ erreicht werden. Vorgesetzte Federn werden mit einer größeren ungespannten Höhe und Kraft hergestellt, die dann auf Block komprimiert wird. Sowohl die ungespannte Höhe als auch die Federkraft werden reduziert, und die Materialoberflächen weisen nun Eigenspannungen auf, die die Federleistung verbessern.
Die Ermüdungsbeanspruchung ist eine wichtige Überlegung bei der Auslegung von Wellenfedern. Die präzise Bestimmung, wie stark eine Feder einfedert, kann den Preis der Feder erheblich beeinflussen. Eine Analyse sollte einbeziehen, ob die Feder den vollen Hub einfedert, bei jedem Zyklus nur wenige Tausendstel oder möglicherweise eine Kombination aus beidem, wenn sich Teile abnutzen oder sich die Temperatur ändert.
Formel:
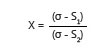
| Ermüdungsbeanspruchungsverhältnis | Angenommene Zyklen pro Lebensdauer |
| 0,00 < X < 0,40 | Unter 30.000 Zyklen |
| 0,40 < X < 0,49 | 30.000 - 50.000 Zyklen |
| 0,50 < X < 0,55 | 50.000 - 75.000 Zyklen |
| 0,56 < X < 0,60 | 75.000 - 100.000 Zyklen |
| 0,61 < X < 0,67 | 100.000 - 200.000 Zyklen |
| 0,68 < X <0,70 | 200.000 - 1.000.000 Zyklen |
| 0,70 < X | über 1.000.000 Zyklen |
Nomenklatur
σ = Zugfestigkeit des Materials
S1 = Berechnete Betriebsspannung bei unterer Arbeitshöhe
S2 = Berechnete Betriebsspannung bei oberer Arbeitshöhe
Sie können den Spring Design Calculator verwenden, um Betriebsspannungen und die ungefähre Lebensdauer schnell zu bestimmen, oder Sie finden die Gleichungen auf den Seiten Single Turn Gap or Overlap und Multiple Turn (Crest‑to‑Crest) Spirawave.
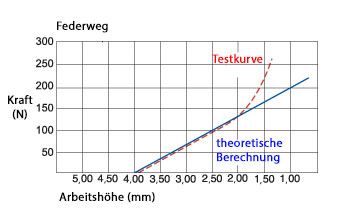
Ein Vergleich der tatsächlichen Federrate mit der theoretischen (berechneten) Federrate liefert praktische Grenzwerte für den Arbeitsbereich der Feder. Die Federrate (P/f) kann durch Umstellen der Federweggleichungen berechnet werden. Typischerweise ist die theoretische Federrate genau, bis die Feder auf Block geht oder ihre „Blockhöhe“ erreicht.
In der Regel verläuft die berechnete Federrate über die ersten 80 % des verfügbaren Federwegs und bei Arbeitshöhen bis zum Zweifachen der Blockhöhe linear. Obwohl die Feder außerhalb dieses „linearen“ Bereichs arbeiten kann, sind die gemessenen Kräfte weitaus höher als die berechneten.
Weitere Informationen zu Bauteilen der Typen einlagig mit Spalt oder Überlappung, mehrlagig (Crest‑to‑Crest) Spirawave und Nested Spirawave finden Sie auf deren Seiten.
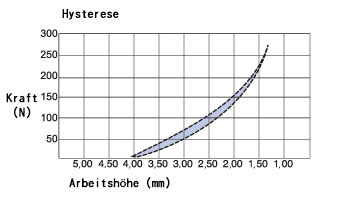
Wellenfedern üben beim Belasten eine größere Kraft und beim Entlasten eine geringere Kraft aus. Dieser Effekt wird als Hysterese bezeichnet. Der schattierte Bereich zeigt eine grafische Darstellung zwischen den Kurven.
Bei einer einlagigen Feder ist die Reibung aufgrund von Umfangs- und Radialbewegungen die Hauptursache. Crest-to-Crest- und Nested-Federn tragen ebenfalls zum Reibungsverlust bei, da benachbarte Lagen aneinander reiben. Ausreichende Schmierung minimiert diesen Effekt.
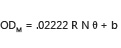
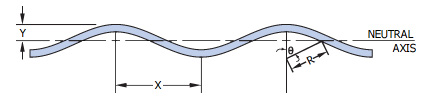
Nur Nested- und Crest-to-Crest-Spirawaves: Mehrlagige Spirawaves dehnen sich im Durchmesser aus, wenn sie komprimiert werden. Die unten dargestellte Formel wird zur Vorhersage des maximalen Durchmessers im vollständig komprimierten Zustand verwendet.
Formel:
Nomenklatur
ODM = Außendurchmesser bei Blocklänge (in)
R = Wellenradius (in) = (4Y2 + X2)/8Y
N = Anzahl der Wellen
θ = Winkel = ArcSin[X/(2R)] (Grad)
b = Radiale Wandstärke (in)
X = 1/2 Wellenfrequenz = (πDM)/(2N)
Y = 1/2 mittlere freie Höhe = (H-t)/2
Wobei H = Freie Höhe pro Windung (in)
Linearfedern sind eine aus federharten Werkstoffen hergestellte, kontinuierlich wellenförmig (gewellt) geformte Drahtlänge. Sie wirken als lasttragendes Bauteil mit annähernd denselben Kraft-Weg-Eigenschaften wie eine Wellenfeder.
Kräfte wirken je nach Einbaulage axial oder radial. Axialer Druck wird erzielt, indem der Expander flach in einer geraden Linie ausgelegt wird. Das kreisförmige Wickeln des Expanders (beispielsweise um einen Kolben) erzeugt eine Radialkraft oder einen nach außen gerichteten Druck.
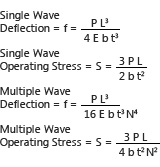
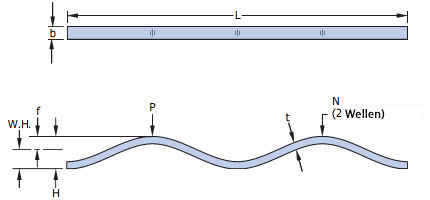
Spring Design Formulas
Einlagige Ausführung mit Spalt oder Überlappung
-
- Niedrige bis mittlere Kraft
-
- Niedrige bis mittlere Federrate
-
- Kurzer Federweg
-
- Präzise Kraft-Weg-Kennlinie
-
Einlagige Wellenfedern werden aufgrund ihrer geringeren Kosten und ihres vereinfachten Designs in den verschiedensten Federanwendungen eingesetzt. Sie bieten Konstrukteuren die größte Flexibilität. Es gibt nur wenige Einschränkungen bei ihrer Konstruktion und sie werden für die Mehrheit der Anwendungen mit geringem axialem und radialem Bauraum spezifiziert.
-
Gleichungen
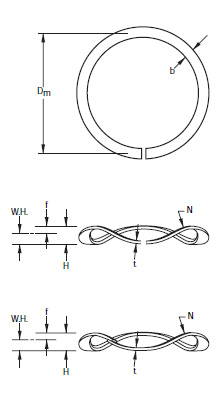
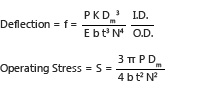
Nomenklatur
b = Radiale Drahtbreite, Zoll [(O.D. - I.D.)÷2]
Dm = Mittlerer Durchmesser (Zoll) [(O.D. + I.D.)÷2]
E = Elastizitätsmodul (psi)
f = Federweg (Zoll)
H = Freie Höhe (Zoll)
I.D. = Innendurchmesser (Zoll)
K = Faktor für mehrfache Wellen
L = Gesamtlänge, linear (Zoll)
N = Anzahl der Wellen (pro Windung)
O.D. = Außendurchmesser (Zoll)
P = Last (lb.)
S = Betriebsspannung (psi)
t = Materialdicke (Zoll)
W.H. = Arbeitshöhe (Zoll) [H-F]
Z = Anzahl der Lagen
|
Mehrwellenfaktor (K) |
||||
| N | 2.0 - 4.0 | 4.5 - 6.5 | 7.0 - 9.5 | 10.0 + |
| K | 3.88 | 2.90 | 2.30 | 2.13 |
Crest-To-Crest
- Niedrige bis mittlere Kraft
- Niedrige bis mittlere Federrate
- Großer Federweg
- Präzise Kraft-Weg-Kennlinie
Crest-to-Crest Spirawave Flachdraht-Druckfedern sind in Reihe vorpaketiert, was die Federrate um einen Faktor relativ zur Anzahl der Lagen verringert.
Gleichungen
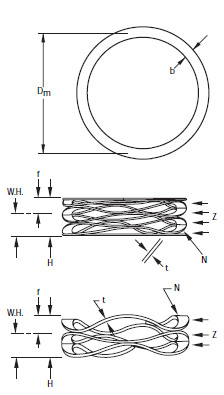
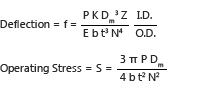
Hinweis:
N muss in 1/2 Wellenschritten sein.
Z = Anzahl der aktiven Lagen.
Nomenklatur
b = Radiale Drahtbreite, in. [(AD - ID) ÷ 2]
Dm = Mittlerer Durchmesser, in. [(AD + ID) ÷ 2]
E = Elastizitätsmodul (psi)
f = Federweg (in.)
H = Freie Höhe (in.)
ID = Innendurchmesser (in.)
K = Faktor bei mehreren Wellen
L = Lineare Gesamtlänge (in.)
N = Anzahl der Wellen (pro Lage)
AD = Außendurchmesser (in.)
P = Federkraft (lb.)
S = Belastung im Betrieb (psi)
t = Stärke des Materials (in.)
AH = Arbeitshöhe (in.) [H-f]
Z = Anzahl der Lagen
|
Anzahl der Lagen |
|||||
| N | 2.0 - 4.0 | 4.5 - 6.5 | 7.0 - 9.5 | 10.0+ | N |
| K | 3.88 | 2.90 | 2.30 | 2.13 | K |
Spirawave Wellenfeder mit angelegten Windungen
- Hohe Kraft
- Hohe Federkonstante
- Kurzer Federweg
- Präzise Federkraft-/Federweg-Charakteristiken
Spirawave Wellenfedern mit angelegten Windungen werden parallel gestapelt und erhöhen damit die Federkonstante um einen von der Anzahl der Lagen abhängigen Faktor.
Equations:
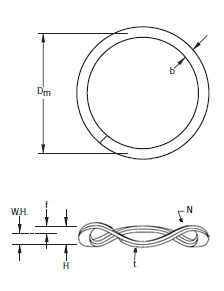
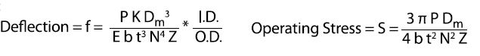
Nomenklatur
b = Radiale Drahtbreite, in. [(AD - ID) ÷ 2]
Dm = Mittlerer Durchmesser, in. [(AD + ID) ÷ 2]
E = Elastizitätsmodul (psi)
f = Federweg (in.)
H = Freie Höhe (in.)
ID = Innendurchmesser (in.)
K = Faktor bei mehreren Wellen
L = Lineare Gesamtlänge (in.)
N = Anzahl der Wellen (pro Lage)
AD = Außendurchmesser (in.)
P = Federkraft (lb.)
S = Belastung im Betrieb (psi)
t = Stärke des Materials (in.)
AH = Arbeitshöhe (in.) [H-f]
Z = Anzahl der Lagen
|
Faktor bei mehreren Wellen (K) |
||||
|
N |
2.0 - 4.0 |
4.5 - 6.5 |
7.0 - 9.5 |
10.0+ |
|
K |
3.88 |
2.9 |
2.3 |
2.13 |